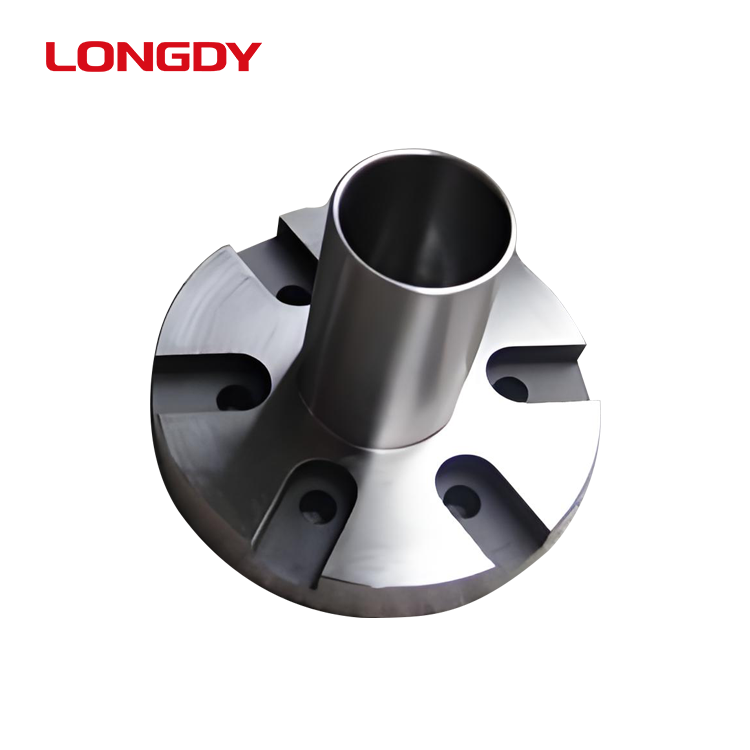
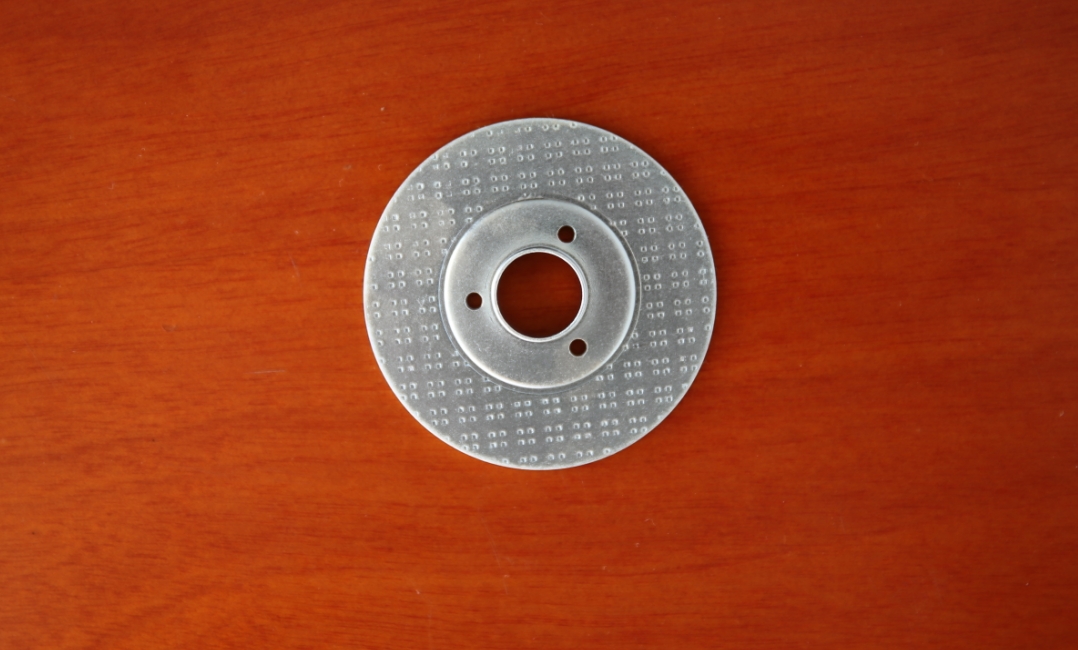
在航空航天、精密仪器制造领域,薄壁件因轻量化优势被广泛应用,却始终面临加工变形的行业难题。薄壁件刚性弱、易受力形变,传统加工中,装夹力稍大就会导致工件翘曲,尺寸精度难以把控,轻则产品报废,重则延误生产进度,而破解这一困境的核心,正是工艺夹紧。
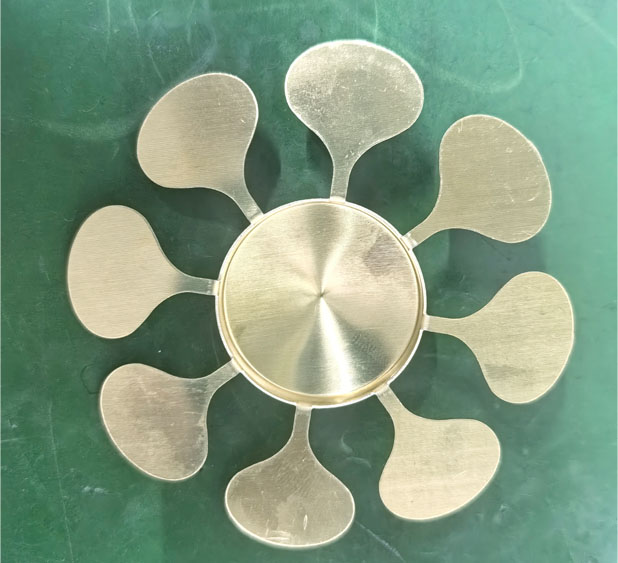
工艺夹紧之所以是解决薄壁件加工变形的关键,源于其对装夹力的精准把控。不同于粗放式装夹,科学的工艺夹紧方案能将夹紧力控制在工件刚度承受范围内,既牢牢固定工件防止位移,又避免因过载力引发形变。例如采用均布多点夹紧替代单点施压,能让受力点均匀分散,大幅降低局部应力集中,从根源上减少变形风险,这正是薄壁件加工精度达标的核心保障。
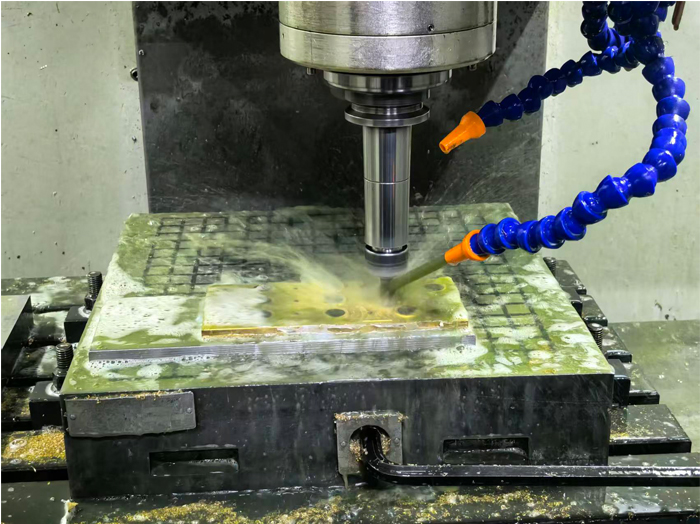
工艺夹紧的关键作用,还体现在对加工全流程的适配性上。薄壁件加工需经历粗加工、精加工等多道工序,不同阶段对装夹的要求截然不同。粗加工需承受较大切削力,工艺夹紧可通过动态调整夹紧力度,在保证稳定性的同时预留应力释放空间;精加工阶段则需极致精度,工艺夹紧能实现微米级精准定位,避免装夹对工件表面造成损伤,让薄壁件的形位公差始终符合标准。
要真正发挥工艺夹紧的关键效能,还需搭配科学的夹具设计与工艺参数。选用柔性夹具配合自适应夹紧技术,能贴合薄壁件曲面结构,实现无死角稳定装夹;同时结合切削参数与夹紧节奏的联动优化,让夹紧时机与加工进程精准匹配,进一步降低变形概率。
薄壁件加工变形的破解之道,始终围绕工艺夹紧展开。唯有将工艺夹紧作为核心抓手,从夹紧力控制、工序适配到夹具协同多维度发力,才能攻克变形难题,让薄壁件加工实现高精度与高效率的双重突破,为高端制造筑牢根基。