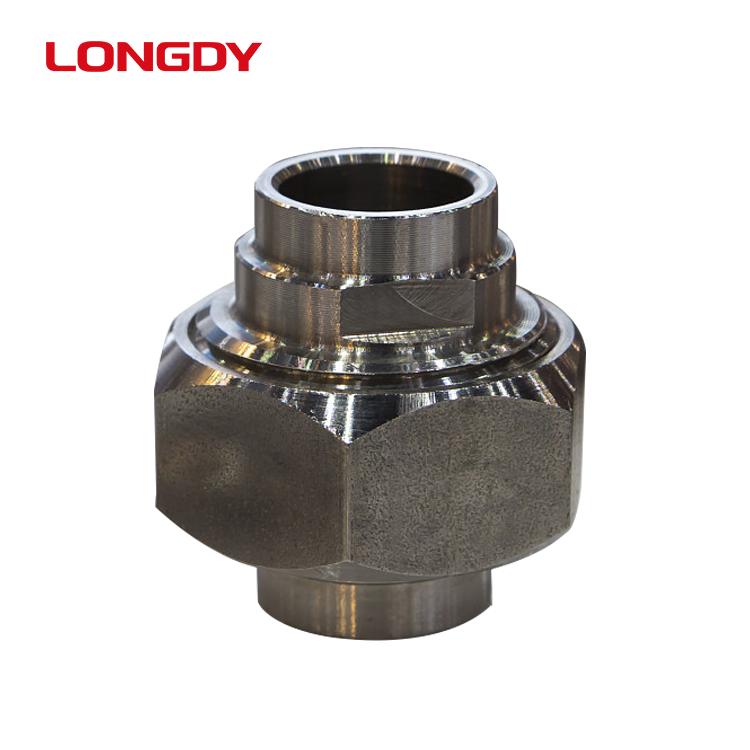
在精密制造领域,不锈钢304与316凭借优异的耐腐蚀性、强度,成为化工、医疗、食品设备的核心材料。但二者的机加工过程,却让不少企业面临效率与精度的双重挑战,核心难点亟待精准破解。
首要难点是加工硬化现象突出。不锈钢304/316韧性强,切削时表面会快速形成硬化层,硬度比基体高出30%以上。刀具每切入一次,硬化层都会加剧刀具磨损,频繁换刀不仅拖慢节奏,还易导致尺寸波动,成为提升加工效率的第一道坎。
刀具损耗难题紧随其后。不锈钢304/316的导热性仅为普通钢材的1/3,切削产生的高温集中在刀尖,普通硬质合金刀具很快会出现崩刃、卷刃。尤其是加工316时,其钼元素进一步增强了耐磨性,刀具寿命缩短30%以上,刀具成本居高不下,成为加工成本控制的关键瓶颈。
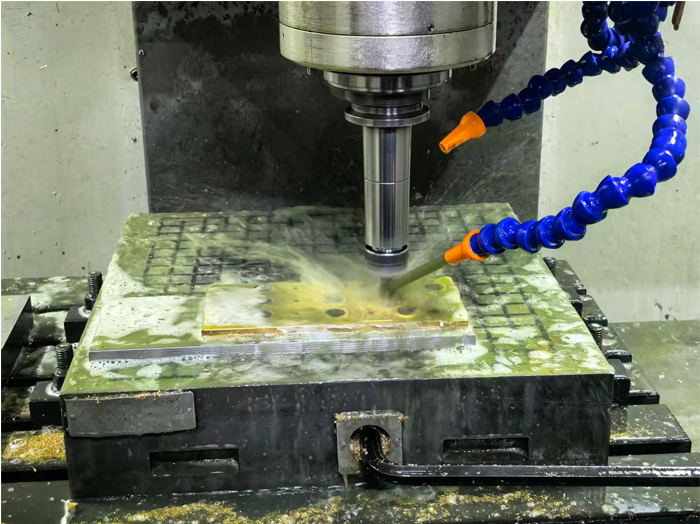
切削参数把控难度大是第三大难点。不锈钢304/316对切削参数极为敏感:转速过高,切削热骤增,工件易变形;进给过慢,刀具与工件摩擦加剧,硬化层更厚。不同批次的材料硬度存在细微差异,参数调整稍有偏差,就会出现表面粗糙度不达标、尺寸超差等问题,考验着操作人员的经验与精度把控能力。
此外,断屑排屑不畅也制约加工质量。不锈钢304/316塑性强,切削时易形成长条状切屑,缠绕在刀具或工件上,不仅划伤已加工表面,还可能堵塞机床,引发设备故障,需频繁停机清理,严重影响连续加工的稳定性。
破解这些难点,需从刀具选型、参数优化、冷却方式入手。选用涂层硬质合金刀具,搭配高压内冷系统,可有效降低切削热、减少硬化层;根据材料特性定制切削参数,结合自动断屑装置,能大幅提升加工稳定性。
不锈钢304/316的机加工虽存在诸多难点,但只要精准识别问题,采取针对性策略,就能突破瓶颈,实现高效、精密的加工目标,为高端制造筑牢基础。