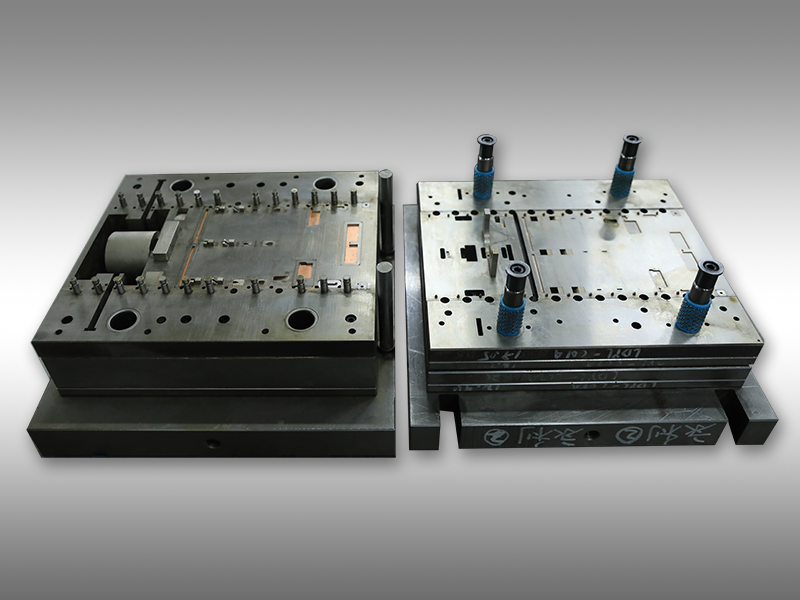
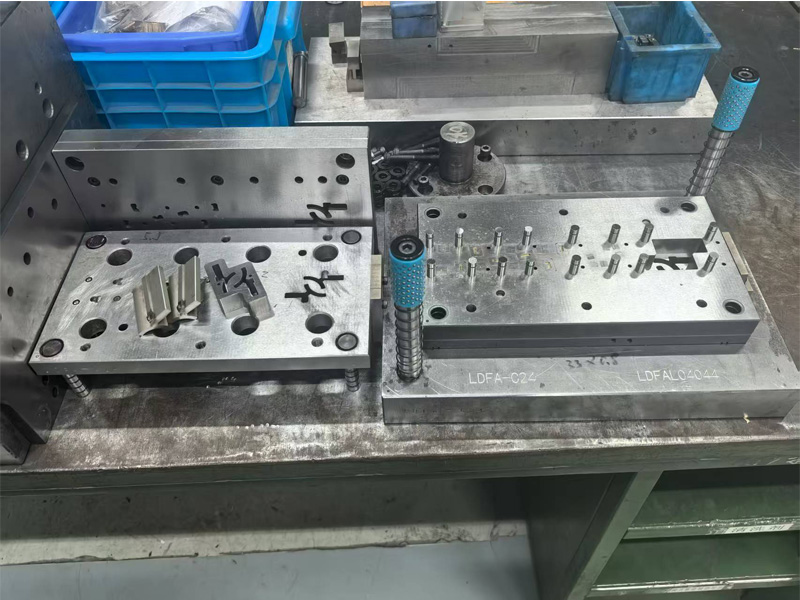
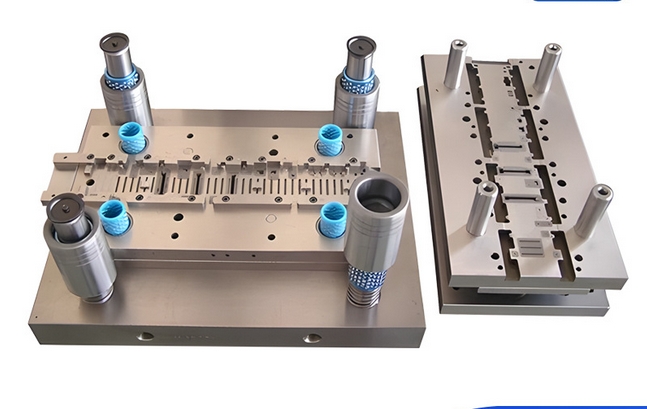
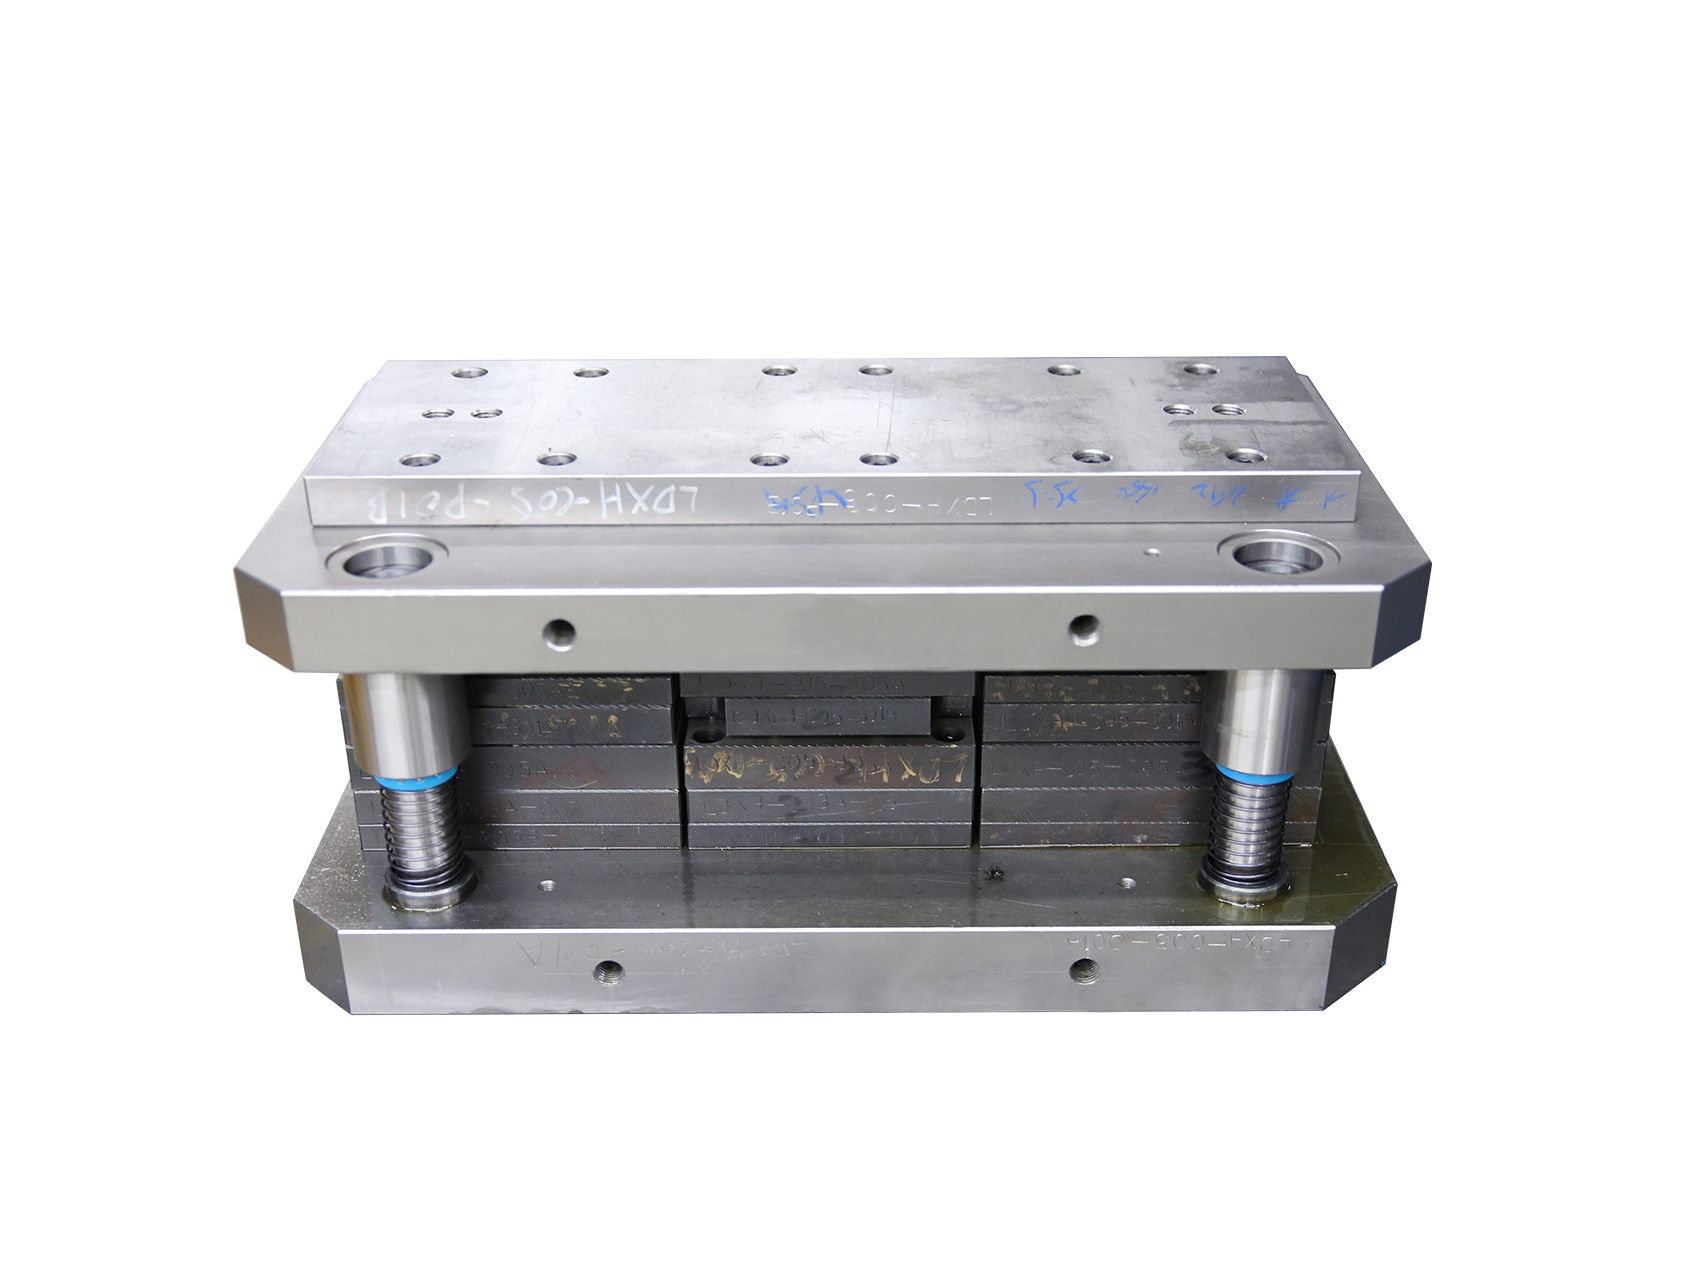
在冲压模具的实际生产中,凸凹模间隙的精准计算,直接决定着冲压件的精度、模具的使用寿命,是模具设计与调试的核心环节。那么,冲压模具的凸凹模间隙怎么算?掌握科学方法,才能避免产品毛刺、尺寸偏差等问题,保障生产高效推进。
计算冲压模具的凸凹模间隙,首要依据是材料特性。不同材质的延展性、硬度差异显著,间隙取值需灵活调整。软质材料如纯铜、铝板,延展性佳,间隙可取材料厚度的5%-8%;中硬材料如普通钢板,间隙通常为材料厚度的8%-12%;硬质材料如高碳钢,需适当放大间隙,控制在材料厚度的12%-15%,以此减少模具磨损,避免材料开裂。
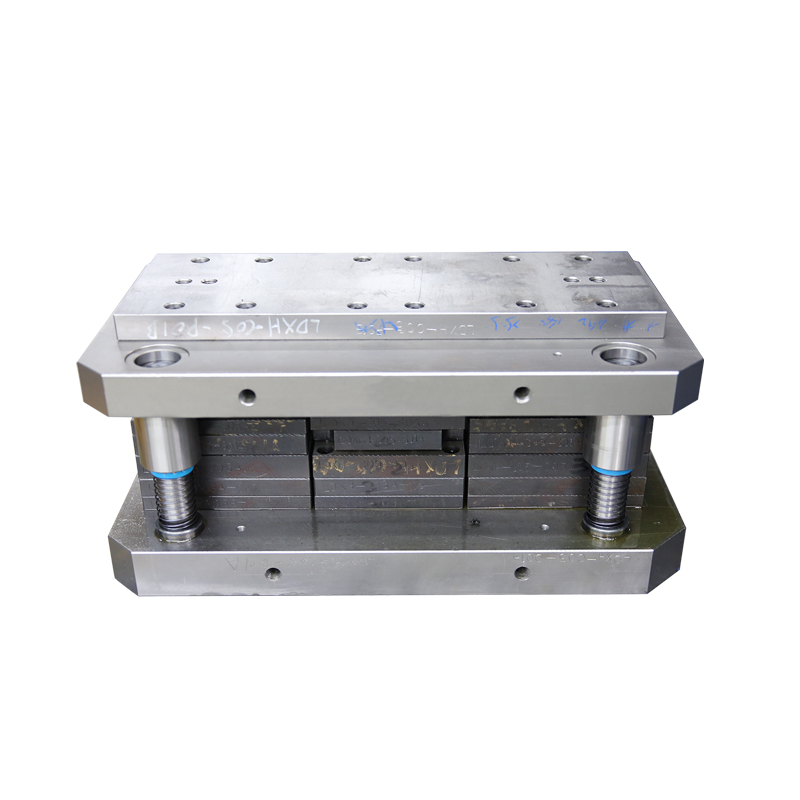
材料特性是基础,模具类型同样影响冲压模具的凸凹模间隙怎么算。落料模以凹模为基准,凸模尺寸需小于凹模,间隙全部落在凸模外侧,确保落料件尺寸精准;冲孔模则以凸模为基准,凹模尺寸大于凸模,间隙集中在凹模内侧,保障孔径达标;复合模因同时完成冲孔、落料工序,间隙需兼顾两者,通常取单一工序间隙的中间值,实现工序协同。
产品精度要求,也是确定冲压模具的凸凹模间隙怎么算的关键变量。高精度零件对尺寸公差要求严苛,间隙需控制在材料厚度的5%-7%,通过减小间隙提升断面质量;普通精度零件,间隙可放宽至材料厚度的10%-15%,在保证质量的前提下,降低模具制造成本,适配批量生产需求。
实际生产中,还需结合冲压工艺参数微调冲压模具的凸凹模间隙。冲压速度高时,材料变形快,间隙可适当放大1%-2%,缓解冲击力;压力过大时,为避免模具过载,间隙也需适度调整。
综上,冲压模具的凸凹模间隙怎么算,需综合材料特性、模具类型、精度要求与工艺参数综合判断。精准把控间隙,才能让冲压模具发挥最佳效能,为生产筑牢品质根基。