精密零件加工公差0.01mm很难吗?老师傅教你一招稳控
- 文章来源:
- 发布日期:2026-09-08
- 浏览次数: 79次
- 分享:
在高端制造领域,“精密零件加工公差0.01mm”常被视作技术门槛,不少从业者觉得实现这一精度难如登天。其实,掌握核心方法后,精密零件加工公差0.01mm并非遥不可及,老师傅的实战经验,正是破解难题的关键。
精密零件加工公差0.01mm的难点,核心在于对全流程的精准把控。从设备精度到工艺参数,从刀具磨损到环境温度,任何细微偏差都可能让公差超标。不少新手盲目追求设备升级,却忽略了工艺细节,导致加工误差反复出现,始终达不到0.01mm的严苛标准。
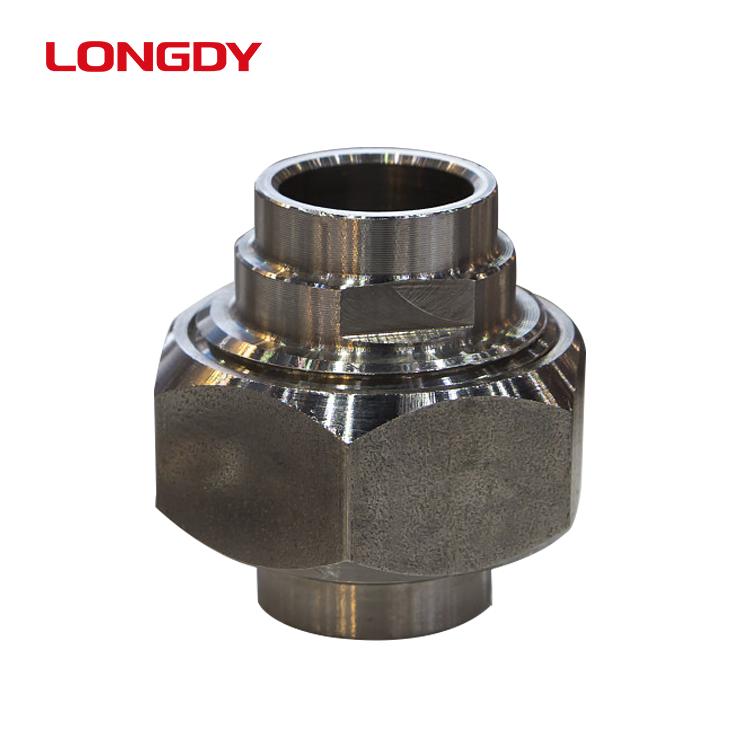
老师傅的稳控秘诀,聚焦于“动态补偿+精准校准”的核心逻辑。第一步,加工前必须对机床进行全方位校准,用高精度量具反复核对主轴跳动、导轨平行度,确保设备基础精度达标——这是保障精密零件加工公差0.01mm的前提。第二步,建立刀具磨损监测机制,根据加工材质和切削量,提前预判刀具损耗,每加工10-15件就及时微调切削参数,避免因刀具钝化导致尺寸偏差。
更关键的是,要引入动态补偿技术。在加工过程中,通过在线检测系统实时捕捉零件尺寸变化,一旦出现微小偏差,系统立即自动调整进给速度和切削深度,让加工状态始终稳定在公差范围内。某精密加工厂采用这套方法后,精密零件加工公差0.01mm的合格率从65%提升至98%,生产效率大幅提高。
此外,环境控制也不容忽视。车间温度波动超过2℃,机床热变形就会影响精度,因此需将环境温度稳定在20±1℃,为精密零件加工公差0.01mm筑牢环境基础。
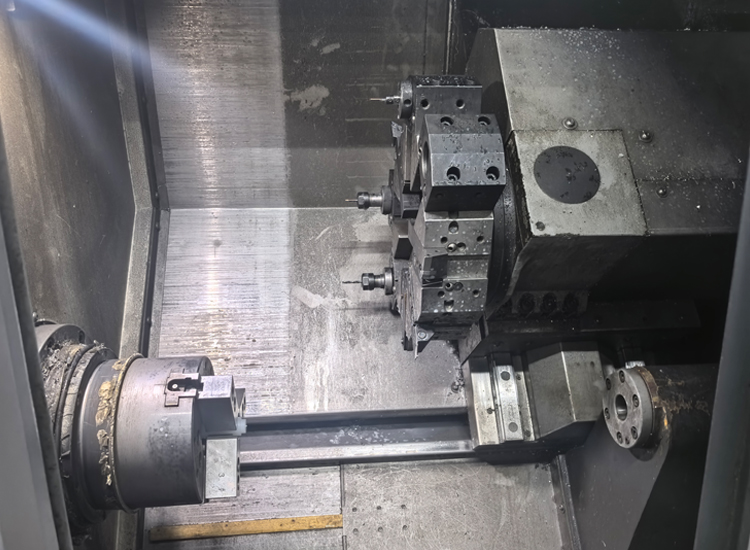
其实,精密零件加工公差0.01mm的难点,并非不可攻克。只要吃透工艺逻辑,落实好校准、监测、补偿等关键步骤,就能轻松实现精度稳控,让高端制造的精度要求真正落地。