在工业制造领域,厚铁板冲压加工开裂始终是制约冲压效率与成品质量的核心难题。相比薄料冲压,厚铁板冲压过程中板材变形抗力更大,应力集中更明显,传统刀口结构常因受力分布不均、刃口过钝等问题,导致冲压件出现裂纹、断裂等缺陷,不仅提升废品率,还会增加返工成本,让不少企业长期困扰于厚铁板冲压加工开裂的生产瓶颈。
要破解厚铁板冲压加工开裂的关键,核心在于优化刀口结构。传统的平直型刀口在冲压时,刃口与厚板接触面积小,单位面积受力集中,极易突破板材的强度极限引发开裂。改良后的斜向刀口结构能通过扩大接触面积分散应力,让冲压过程中的受力更均匀,有效降低局部应力过载风险;而带圆角过渡的刀口则能减少刃口对板材的剪切应力,避免锐角切割造成的应力集中,从源头上减少开裂隐患。
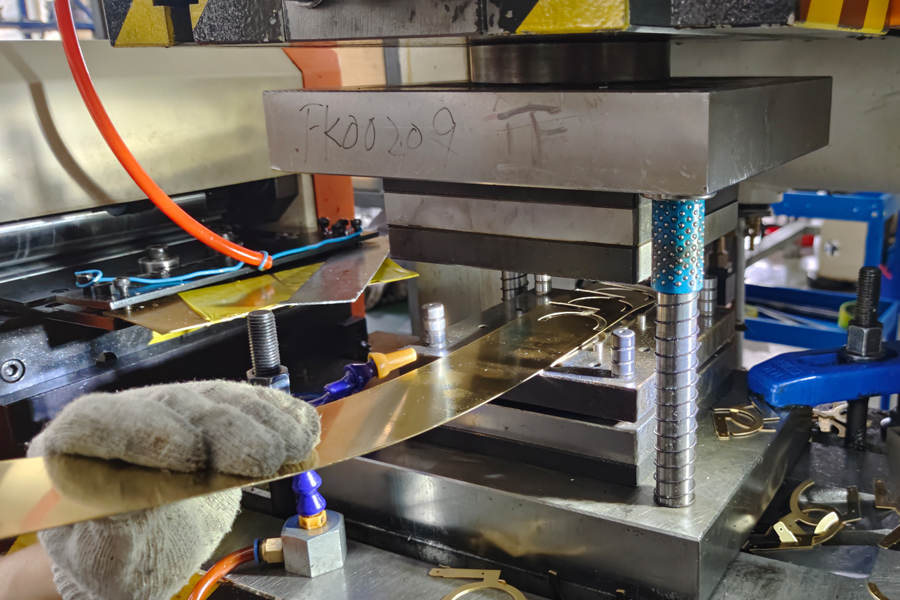
实践中还需结合材料特性调整刀口结构参数。针对不同厚度的厚铁板,需精准匹配刀口的刃口角度与后角设计,避免因参数不当导致冲压时的撕裂现象;同时,刃口的磨损也会加剧厚铁板冲压加工开裂,定期对刀口进行修磨,保持刃口锋利度,可进一步提升加工稳定性。此外,刀口与模座的刚性配合也不容忽视,若配合间隙过大,冲压时刀口易产生晃动,进而导致受力失衡引发开裂,需通过精准加工保证刀口结构的稳定性。
在实际生产中,不少企业通过优化刀口结构,成功解决了厚铁板冲压加工开裂的问题。优化后的刀口不仅能降低废品率,还能延长模具使用寿命,提升冲压效率。对于遭遇厚铁板冲压加工开裂困扰的企业而言,聚焦刀口结构的针对性改良,结合材料特性与冲压参数调整,是破解难题、提升生产效益的有效路径。