不锈钢304/316机加工难点深度解析:突破加工瓶颈的关键策略
- 文章来源:
- 发布日期:2026-09-30
- 浏览次数: 139次
- 分享:
不锈钢304/316作为奥氏体不锈钢的典型代表,凭借优异的耐腐蚀性、焊接性及卫生性能,广泛应用于食品机械、医疗器械、化工设备等高端领域。然而,其独特的材料特性也给不锈钢304/316机加工带来了显著挑战,精准把握加工难点是实现高效生产的核心前提。
一、材料特性引发的加工难点
不锈钢304/316的奥氏体组织使其具备高韧性和强加工硬化倾向,在切削过程中易产生“粘刀”现象,导致刀具与工件间的摩擦加剧。同时,其导热系数仅为碳钢的1/4,切削热难以快速散发,会加速刀具磨损,这是不锈钢304/316机加工中最突出的基础难点。此外,316不锈钢因添加钼元素,耐腐蚀性更强,但也进一步提升了切削时的抗剪强度,使得加工难度有增无减。
二、切削参数与刀具选型的核心问题
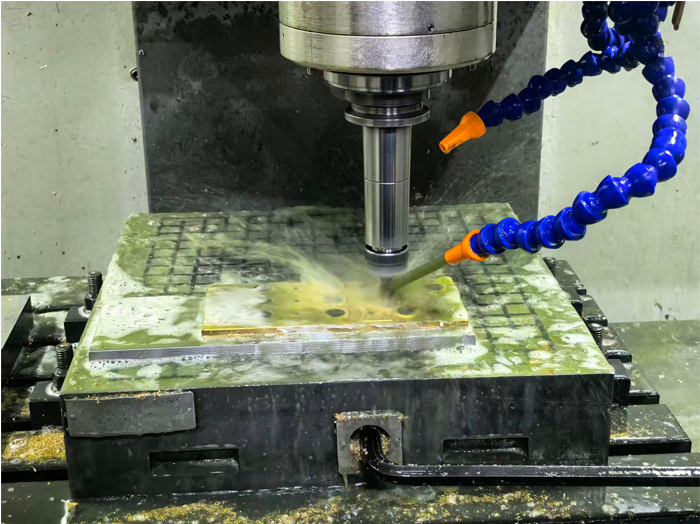
在不锈钢304/316机加工中,切削参数的合理设定至关重要。若切削速度过快,会导致切削温度骤升,加剧刀具崩损;若进给量不足,则会使切削刃在工件表面反复碾压,引发加工硬化。因此,需采用“低切削速度、中等进给量、充足冷却”的组合策略。刀具方面,应优先选择锋利的硬质合金或涂层刀具,其良好的耐磨性和抗粘结性可有效应对材料加工难点。
三、解决策略与实践要点
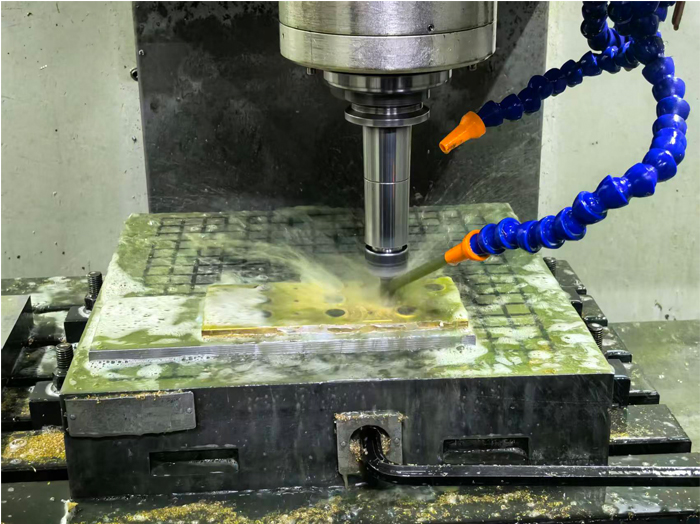
为突破不锈钢304/316机加工的瓶颈,需从多方面协同发力。首先,应选择专用切削液并保证充分冷却,降低切削区域温度,减少刀具与工件的粘结。其次,优化装夹方式,增强工艺系统刚性,避免加工过程中产生振动导致工件变形。最后,针对不同加工工况(如粗加工与精加工),灵活调整切削参数,实现不锈钢304/316机加工效率与质量的平衡。
掌握不锈钢304/316机加工的难点并采取针对性措施,不仅能延长刀具寿命,还能显著提升加工精度与生产效率,为您的高端制造业务提供坚实保障。